

Fiber vs CO2 lézersugarak
Néhány dolog nagyon észrevehető. A szálas lézer lézergenerátora sokkal kisebb, mint a hagyományos CO2rezonátor. Valójában a szálas lézert diódasorok hozzák létre, amelyeket egy aktatáska méretű modulba raknak össze, amelyek teljesítménye 600 és 1500 watt között mozog. Több modult összeillesztve hozzák létre a végső meghajtású rezonátort, amely általában akkora, mint egy kis iratszekrény. A keletkező fényt száloptikai kábelen keresztül vezetik és erősítik. Amikor a fény kilép az optikai kábelből, ugyanaz, mint a generáláskor, teljesítmény- vagy minőségveszteség nélkül. Ezután beállítják és fókuszálják a vágandó anyag típusához.
A CO2A rezonátor sokkal nagyobb, és több energiát igényel, mivel a lézersugár előállításához gázok kombinációjába áramot vezetnek. A tükrök segítik a fény erősödését, felkészítve a rezonátorból való kilépésre. A rezonátorból való kilépés után a nyalábnak több hűtött tükörből álló útvonalon kell haladnia, amíg el nem éri a lencsét. Ez az utazás a lézersugár teljesítményének és minőségének csökkenését okozza.
A CO létrehozásához szükséges energiamennyiség miatt2lézerrel, kevésbé hatékony, és sokkal alacsonyabb a fali dugó hatásfoka, mint a szálas lézer. Ebből következik, hogy a CO-hoz szükséges nagy hűtők2a lézereknek is nagyobb teljesítményre van szükségük. Az üvegszálas lézerrezonátor több mint 40 százalékos fali dugós hatásfokának köszönhetően Ön nem csak kevesebb energiát használ, hanem kevesebbet is igényel az alapterületéből.
Vannak dolgok, amelyek nem annyira nyilvánvalóak, amíg nem nézzük meg közelebbről a működés közbeni szálas lézert. Mivel a nyaláb átmérője gyakran a CO méretének egyharmada2sugárnyaláb esetén a szálas lézer nagyobb teljesítménysűrűséggel rendelkezik, mint a CO2lézersugár. Ez nemcsak azt teszi lehetővé, hogy a szál gyorsabban vágjon, hanem gyorsabban is átszúrja. Ez a kisebb gerendaméret azt is lehetővé teszi, hogy a szál bonyolult formákat vágjon és éles széleket hagyjon maga után. Képzelje el, hogy egy vállalati logót vág ki egy csőből, amikor a logó betűi közötti távolság 0,035 hüvelyk; egy szál képes vágni, míg a CO2lézer nem tud.
A szálas lézerek hullámhossza 1,06 mikron, ami 10 százalékkal kisebb, mint a CO-é2lézersugár. A szálas lézer sokkal kisebb hullámhosszával olyan sugarat hoz létre, amelyet a visszaverő anyag sokkal könnyebben elnyel; egy CO2A lézer sokkal valószínűbb, hogy ezeknek az anyagoknak a felületéről visszaverődik. Emiatt a szálas lézervágó gépek sárgaréz, rezet és más fényvisszaverő anyagokat vághatnak. Meg kell jegyezni, hogy egy CO2Az anyagról visszaverődő lézersugár nem csak a gép vágólencséjét, hanem a teljes sugárpályát is károsíthatja. Ha száloptikás kábelt használ a sugárúthoz, ez kiküszöböli ezt a kockázatot.
Természetesen a szálas lézer nem igényel annyi figyelmet a karbantartás terén. Nem igényel tükörtisztítást, és a fújtató ellenőrzi, hogy a CO2lézervágó gépre van szüksége. Mindaddig, amíg tiszta hűtővizet kap a hűtéshez, és a légszűrőket rendszeresen cserélik, maga a szálas lézer mentes a megelőző karbantartástól.
Egy másik szempont a szálas lézer táska méretű moduljai – ezek lehetővé teszik a redundanciát. Ha az egyik modulban probléma van, a rezonátor nem áll le teljesen. A szálas lézer annyiban redundáns, hogy a többi modul ideiglenesen több energiát tud termelni, hogy támogassa a lefelé irányuló modult a javítások befejezéséig – ami egyébként a terepen is elvégezhető. Más esetekben a szálrezonátor továbbra is csökkentett teljesítményt tud termelni, amíg a javítást el nem lehet végezni. Sajnos, ha egy CO2a rezonátor problémája van, az egész rezonátor leállt, nem csak csökkentett fogyasztású üzemmódban.
A lézeres kádvágás vastag és vékony
Egy időben sokan úgy gondolták, hogy a szálas lézereket csak vékony anyagokhoz lehet használni. A CO2, nagyobb hullámhosszával elég vágást hozott létre vastag anyagok vágása során, hogy elegendő hely maradjon az anyageltávolításhoz; a szálas lézer nem tudta előállítani ugyanazt a bevágást vagy eredményt vastagabb anyagokkal. Ezt azonban az elmúlt években a kollimációs technológiával orvosolták, amely szélesebb, szálas lézerrel generált sugarat képes előállítani, amely anyagelválasztást és helyet biztosít az anyag eltávolításához vastag anyagokban. És mivel a sugár szélessége kapcsolható, a keskenyebb sugárral vékony anyagokat dolgozhat fel a gép, ami lehetővé teszi a különböző méretű anyagok gyorsabb feldolgozását ugyanazon a szállézeres vágógépen.

A lemezlézeres vágógépeket ma már lézergeneráló technológiával értékesítik, amely akár 12 kW teljesítmény leadására is képes. A lézeres csővágó gépek általában 5 kW-nál teljesítenek, mivel minden további teljesítmény egyidejűleg átvágná a cső ellenkező oldalát.
Talán észrevette, hogy még nem beszéltük meg a vágási sebességet. Egy csövön percenként akár 500 hüvelyket is lehet vágni, de ez nem mindig reális. A lézeres csővágásnál az igazi hangsúly azon kell legyen, hogy mennyi ideig tart egy csövet betölteni, indexelni, hogy a megfelelő helyzetben legyen a vágáshoz, átszúrni és vágni, és kirakni az alkatrészt. Sokkal inkább a lézercsővágó gépekkel végzett részfeldolgozási időről van szó, nem a vágási sebességről.
Lézeres csővágó anyag
A fémlemezeket vágó lézervágó gép másodpercek alatt képes kicserélni egy lapot. Ugyanezt meg lehet tenni egy lézeres csővágó gépen is, de az teljesen más történet, hogy hogyan történik.
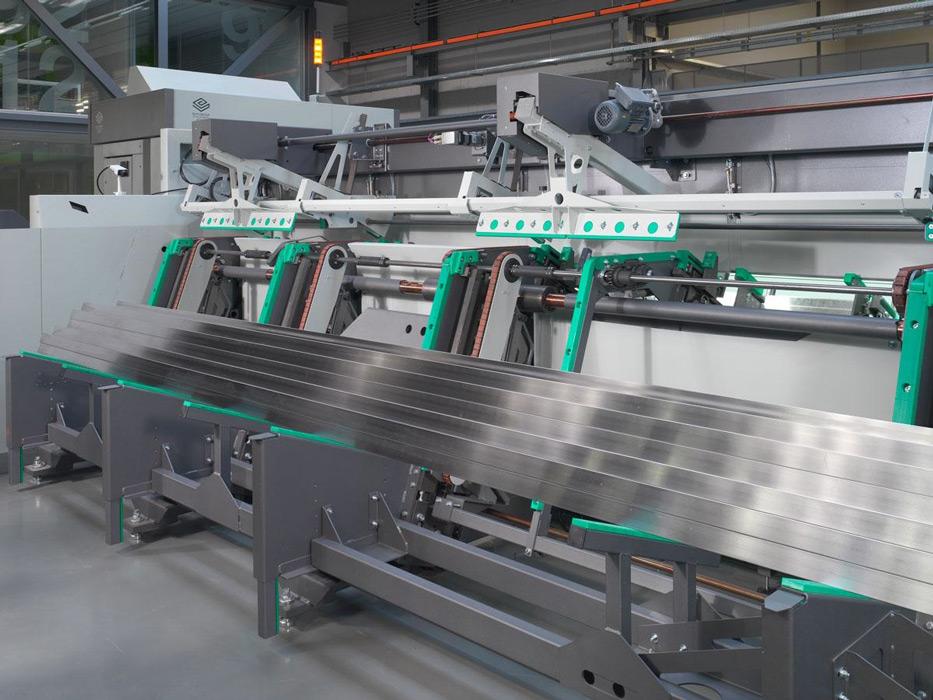
Nincsenek szabványos anyagtornyok lézercsővágó géppel. A kötegtöltők, a csőanyag-kezelési lehetőségek közül a leghatékonyabbak, egyenként egy csövet táplálnak a kötegből a csőlézerbe egy szingularizáló rendszeren keresztül. Ez a fajta adagolómechanizmus nem működik nyitott profilokkal, például szögekkel vagy csatornákkal, mert kötegben egymásba záródnak, és nem szabadulnak ki könnyen. Nyitott profilokhoz lépcsős rakodókat használnak, amelyek egy-egy szakaszt a gépbe helyeznek, miközben megtartják a szakasz helyes tájolását.
Ezek a csövek nem kicsik. Az Egyesült Államokban a szabványos hossz 24 láb. A nyugati parton egyesek általában 20-ft. hosszúságok szabványos méretben.
A változatosság minden melós bolt valósága, és ugyanez vonatkozik azokra is, amelyek csőlézert működtetnek. Nem szokatlan, hogy egy csőből különböző méretű alkatrészek származnak. A gépnek képesnek kell lennie arra, hogy a lézerrel vágott, akár 2 hüvelyk méretű és akár 15 láb hosszúságú alkatrészeket is kirakja egymás után. Ezenkívül képesnek kell lennie arra, hogy ezeket az alkatrészeket károsodás nélkül eltávolítsa, ami kihívást jelenthet puhább fémeknél, például alumíniumnál.
A cső természete miatt nincs szükség nagyon nagy teljesítményű lézerrel rendelkező gépre. Míg a lapos lemezes lézervágó gépek már 12 kW teljesítményű lézergenerátorral is elérhetők, a csőlézervágó gépek általában csak legfeljebb 5 kW teljesítményt igényelnek. Cső esetén mindig a vágott cső ellenkező oldalára kell gondolnia. Egy erősebb lézer egyszerűen átfújja a cső másik oldalát vágás közben. (Természetesen, ha egy sugarat vagy egy csatornát dolgoz fel a csőlézeren, akkor nem kell aggódnia a másik oldal miatt.)
A csővágás másik szempontja a hegesztési varrat. Ezt az anyagot hengerrel alakítják és összehegesztik. Ez két olyan pontot vet fel, amelyeket általában figyelembe kell venni:
Lézeres vágásnál figyelembe kell venni a cső hegesztési varratának helyzetét. A hegesztési varrat nem érintheti a csapokat vagy lyukakat, és esztétikai alkalmazásokhoz, például bútorokhoz, a varratokat a lehető legjobban el kell rejteni. A hagyományos lézeres csővágó rendszerben egy optikai érzékelőt használnak a cső letapogatására, hogy megkeressék a hegesztési varratot. A csöveket gyakran olaj vagy rozsda borítja, és a hegesztési varrat nehezen különböztethető meg más szennyeződéseket tartalmazó felületektől. A rozsdamentes vagy horganyzott acélon a hegesztési varrat csak belülről látható. Ez arra késztetett néhány gyártót, hogy olyan kamerákat építsenek be rendszereikbe, amelyek lehetővé teszik a gépek számára, hogy ne csak a cső külső oldalát, hanem belülről is leolvassák. Ez lehetővé teszi a gép számára, hogy észlelje az elfedett hegesztési varratot, és megfelelően helyezze el az alkatrészeket ahhoz képest.
A hegesztési varratok is eltérő összetételűek, és másképp vannak vágva, mint a cső többi része. Hagyományosan a kezelőknek le kellett lassítaniuk vagy növelniük a teljesítményt a csövön végzett összes műveletnél, hogy figyelembe vegyék a hegesztési varratokat. Napjainkban néhány eredeti gyártó úgy fejlesztette ki vezérlési technológiáját és paramétereit, hogy lehetővé tegye a gép számára egy hegesztési varrat kiválasztását, és csak azokat a szakaszokat állítsa be. Ez lehetővé teszi, hogy a gép a leggyorsabban feldolgozza ezeket az alkatrészeket. A vezérlő automatikusan beállítja a teljesítményt, a frekvenciát és a munkaciklust, ahogy a lézer áthalad a csövön és a hegesztési varraton. Az operátornak nem kell tökéletes paramétereket létrehoznia; arra tud koncentrálni, hogy az anyagot ki- és bevigye a gépbe.
A csőlézeres vágással semmi sem tökéletes
Ne feledje, hogy nem létezik tökéletes cső. Íjaik vannak. A hegesztési varratok nemcsak a cső külső oldalán, hanem belsejében is kinyúlhatnak. Valódi kihívás ennek az anyagnak a következetes és gyors feldolgozása, amikor ilyen inkonzisztenciák fordulnak elő az egyik termék futtatása között.
Képzelje el, hogy egy átmenő lyukat kell elhelyeznie egy cső közepén. A tényleges mérethez kell igazítani, nem csak a cső egyik oldalához. Ha a cső meghajlik, az megnehezíti a dolgokat. Ilyen a csőgyártás élete.
Hogyan kompenzálod ezt? Hagyományosan le kell jönnie, és megérinti az arcot egy érzékelővel, amely megjelöli az érintkezési pontot. Ezután a csövet elforgatják, és megérintik a cső ellenkező oldalát. Ez képet ad a vezérlőnek arról, hogy mennyire meghajlott a cső. Ez a módszer pontos, és biztosítja, hogy az átmenő furatok megfeleljenek az alkalmazásnak. De ne feledje, hogy minden alkalommal, amikor a cső elfordul, csökken a nagyon magas tűrések leadásának képessége.
A másik szem előtt tartandó tényező az, hogy a csőben lévő íjak és csavarodások ellenőrzésének hagyományos módszere akár öt-hét másodpercig is eltarthat, mielőtt a vágás megkezdődik. Az érintésérzékelés hagyományos eszközeivel a termelékenységet a pontosságra kell cserélni. A szálas lézervágás korában ez egy életre szólónak tűnhet, de a csővel való munka nem olyan egyszerű, mint a fémlemezzel.
A csőellenőrzések időbeli eltérésének megszüntetése érdekében egyes gépgyártók kamerákat használnak ezekhez az ellenőrzésekhez. Körülbelül fél másodpercre csökkentik a minőségellenőrzést, és csökkentik a szükséges fordulatok számát is. Ez lehetővé teszi, hogy a gép megőrizze termelékenységét és pontosságát.
A valóság az, hogy a beszerzési osztály mindig az olcsóbb megoldást választja. Ez azt jelenti, hogy az egyik héten a malomból származó csövek valószínűleg nem lesznek ugyanazok a következő héten. A gyártónak meg kell tanulnia kezelni ezt a fajtát.